采购液冷板或Manifold内流道清洗机时,经常会问:“一件要洗多久?”这个问题还需要补充一个前提:计算的是冲洗时间、完整加工周期,还是达到验收要求的合格产出?三种口径不同,设备之间的比较也可能出现偏差。
一、先划清产能统计的起点和终点
建议先定义工件从什么状态进入设备,以及达到什么状态才算完成。是清洗结束即可转序,还是必须完成排液、干燥、检测和封口?
若清洗机只负责其中一部分,就应分别记录设备产能与整线产能。单台设备处理得快,并不代表后续干燥或人工操作能够同步跟上。报价和技术协议中,也应明确产能对应的工件型号、工艺配方及交付状态。
二、记录完整周期,找出时间用在哪里
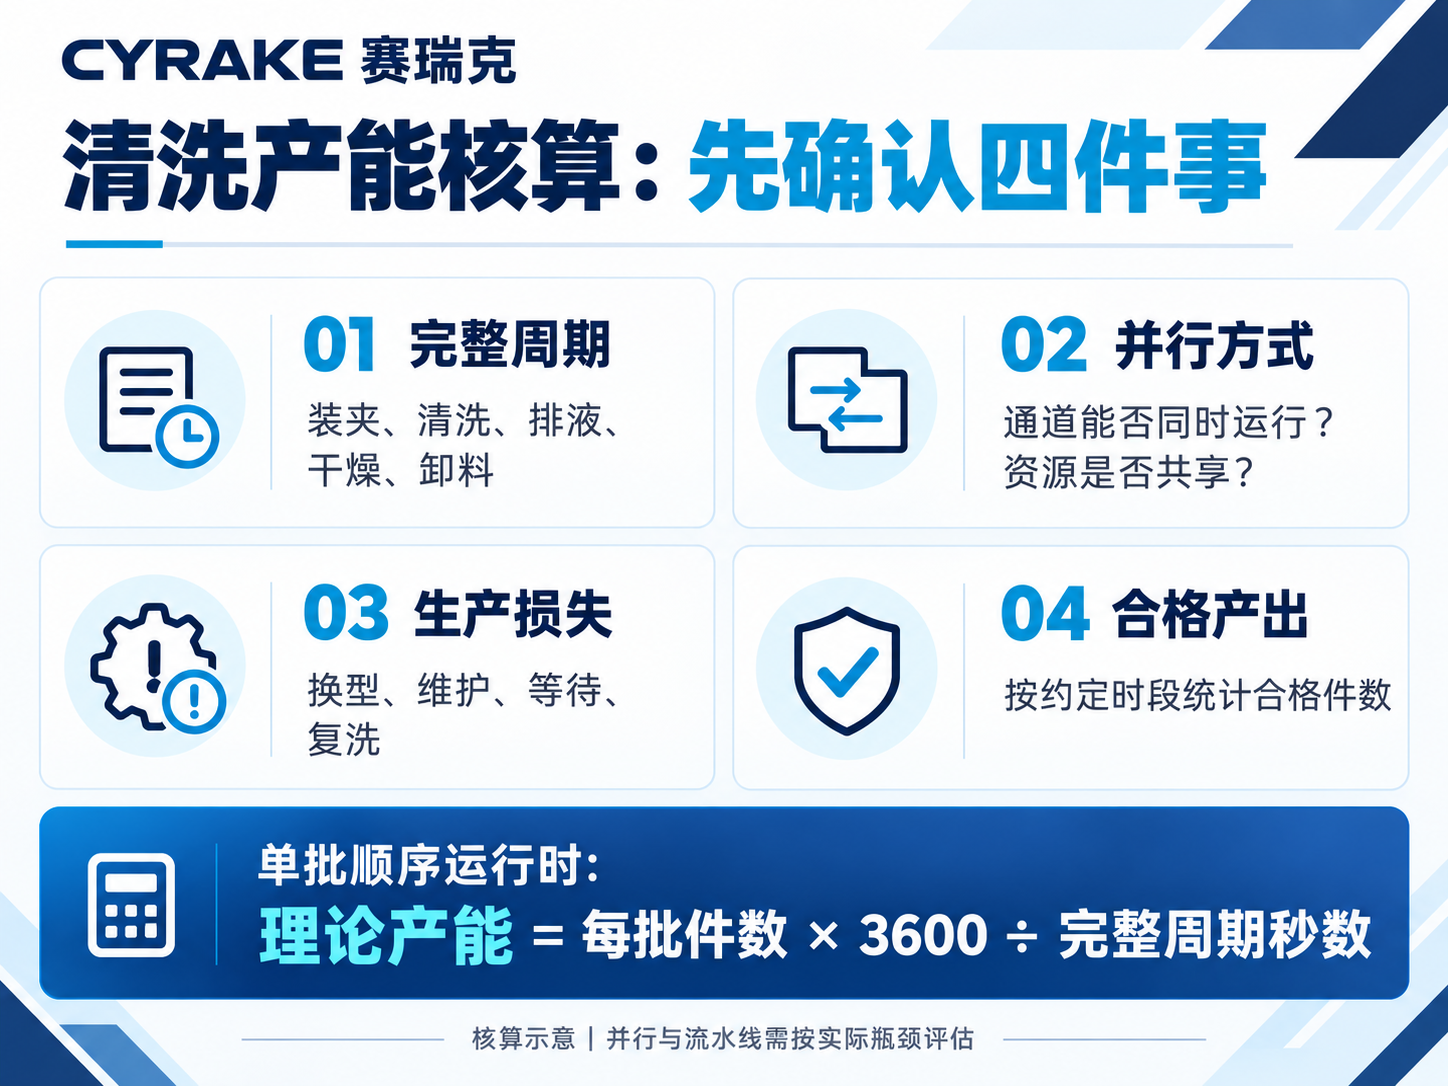
对于同一工位依次完成各步骤的设备,完整周期通常需要统计装夹连接、清洗、排液、干燥和卸料;如有漂洗、检测或等待,也应纳入对应范围。
工业清洗设备厂商Ecoclean的公开资料明确指出,处理能力与工艺顺序和所需处理时间有关。其独立干燥设备也体现了清洗、干燥如何安排会影响生产节拍。参考:Ecoclean设备资料、干燥工序说明。因此,优化前应先分项计时,判断时间主要消耗在连接、冲洗还是后处理,而不是直接缩短清洗程序。
三、多通道不等于产能按通道数翻倍
评估多通道设备时,需要确认各通道能否同时运行,以及供液、加热、过滤、排液和干燥资源是否共享。还要检查全部通道工作时,约定的工艺条件能否保持。
如果多个工位需要同一名操作员逐件连接,人工操作也可能形成等待。建议用实际工件安排连续运行试验,记录各通道启动、结束和等待时间,不能仅根据接口数量推算每小时产出。
四、把理论产能与实际合格产出分开
对于每批依次完成全部步骤、批次之间不重叠的情况,可以使用:
理论产能(件/小时)=每批件数×3600÷完整周期秒数。
该公式假设持续运行,不包含换型、停机和复洗等损失。如果清洗与干燥分站并行,或设备采用流水线方式,就应根据实际瓶颈、工件转运和缓冲安排评估,不能机械套用全部步骤相加的周期。
实际生产评估则建议直接记录约定时段内完成的合格件数,并说明统计时长是否包含换型、维护与异常停机,让不同方案有一致的比较基础。
五、把换型、维护和复洗纳入验证
多品种生产还需要考虑更换夹具、切换配方、调整接头和首件确认。换液、过滤器维护、设备清洁及异常处理,也可能占用生产时间。
这些损失应依据现场记录或双方认可的试验条件评估,不宜统一套用一个经验折扣。复洗件还会再次占用设备,因此应同时记录一次通过情况、复洗数量和最终合格数量,避免把重复加工次数当成新增产出。
六、产能验收必须与清洗质量一起进行
建议在代表性工件和约定来料条件下开展连续验证,记录完整周期、人员配置、通道使用情况及洁净度结果。有干燥要求时,也应同步检查相应指标。
如果缩短时间后无法达到清洁要求,就不能视为有效提产。设备验收应明确:用什么工件、什么工艺、多少人员,在多长时间内完成多少合格件,以及异常如何记录。这样得到的产能结论,才便于用于采购决策和生产安排。
赛瑞克|液冷清洗与测试装备
广东赛瑞克智能装备有限公司提供液冷板与Manifold内流道清洗设备,可结合工件结构、洁净度要求及产能目标沟通设备配置。欢迎提供工件图纸、现有工艺和目标节拍,咨询清洗设备选型与工艺方案。
了解产品:www.cyrake.com